En
Priemer rozchodu drôtu je jedným z tých meraní, ktoré na technickom liste vyzerajú jednoducho a potom spôsobujú hádky v továrni. Číslo meradla vytlačené na cievke, plán výkresov alebo údajový list terminálu vám len zriedka povie skutočnú veľkosť v milimetroch alebo palcoch. Táto príručka spája body: čo AWG skutočne znamená, ako sa priemer mení z jedného meracieho kroku na ďalší, kde norma prestáva byť užitočná a ako výrobcovia káblov udržujú tento priemer pod kontrolou od medenej tyče po hotový vodič.
Čo vlastne meria priemer drôtu
Meradlo je štandard. Priemer je fyzikálny fakt. Systém American Wire Gauge, zvyčajne skrátený na AWG, definuje priemery okrúhleho, plného, neželezného, elektricky vodivého drôtu. Keď sa niekto spýta na "priemer meradla", zvyčajne chce fyzickú veľkosť za konkrétnym meradlom, vyjadrenú v palcoch alebo milimetroch.
Najprv si treba ujasniť, aký priemer máte na mysli. Pevný vodič má jeden priemer. Lankový vodič má dva: priemer každého jednotlivého vlákna a celkový priemer hotového zväzku. Izolovaný drôt pridáva tretinu: vonkajší priemer hotového výrobku vrátane izolácie, tienenia a plášťa. Tieto hodnoty sa môžu líšiť o niekoľko milimetrov, aj keď číslo meradla zostane rovnaké.
Pri nákupe a výrobe je toto rozlíšenie dôležité. Holý vodič 22 AWG a hotový vodič 22 AWG nie sú zameniteľné. Jeden je medený rozmer; druhý je kábel, ktorý musí pasovať do koncovky, vedenia alebo dutiny konektora.
Ako sa čísla AWG menia na priemery
AWG funguje na logaritmickej stupnici. Každý krok troch meracích čísel zhruba o polovicu zníži plochu prierezu a každý krok šiestich merných čísel zhruba o polovicu zníži priemer. Prechod z väčšieho čísla na menšie znamená hrubší drôt: 14 AWG je väčší ako 18 AWG a 4/0 AWG je oveľa väčší ako oba.
Systém má dva kotviace body. 36 AWG je definovaný ako 0,005 palca a 0000 AWG je definovaný ako 0,4600 palca. Medzi nimi je pomer medzi po sebe nasledujúcimi veľkosťami asi 1,1229 v priemere a asi 1,261 v ploche. Vzťah možno napísať takto:
Priemer v palcoch = 0,005 × 92 (36 − AWG) / 39
Keď máte priemer, plocha vyplýva z kruhového vzorca. To je dôvod, prečo môže rovnaká referenčná tabuľka zobrazovať priemer, kruhovú oblasť mil a odpor na jednotku dĺžky – sú to tri pohľady na rovnakú geometriu.
| AWG | Priemer (mm) | Priemer (in) | Typické použitie |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Veľké výkonové podávače |
| 2 | 6.544 | 0.2576 | Servisný vstupný kábel |
| 6 | 4.115 | 0.1620 | Rozsahy a podávače |
| 10 | 2.588 | 0.1019 | 30 A obvodov |
| 12 | 2.053 | 0.0808 | 20 A odbočné obvody |
| 14 | 1.628 | 0.0641 | 15 A svetelné obvody |
| 18 | 1.024 | 0.0403 | Ovládací a upevňovací drôt |
| 22 | 0.6438 | 0.0253 | Elektronika a signály |
| 28 | 0.3200 | 0.0126 | Dáta nízkeho prúdu |
| 36 | 0.1270 | 0.0050 | Jemné prístrojové vybavenie |
Prečo na priemere záleží viac ako na štítku s mierkou
Dva drôty môžu mať rovnaké meracie číslo a stále sa správajú odlišne, ak ich skutočný priemer leží na opačných koncoch tolerančného pásma. Odpor stúpa so znižovaním priemeru, pretože odpor je nepriamo úmerný ploche prierezu. Vodič, ktorý je o niečo poddimenzovaný, bude z dlhodobého hľadiska teplejší, klesne viac napätia a spotrebuje viac energie.
Priemer tiež sedí. Krimpovacie koncovky, izolačné konektory, káblové priechodky a rúrky sú navrhnuté pre špecifický rozsah veľkostí. Drôt, ktorý je nominálne 12 AWG, ale meria bližšie k 13 AWG, môže prejsť testom ťahu a napriek tomu neprejde kontrolou rozmerov.
Pre výrobcu káblov tento problém pokračuje. Vytláčacia hubica, ktorá tvorí izoláciu, musí zodpovedať skutočnému priemeru vodiča, nie menovitému prierezu. Ak vodič nedosiahne veľkosť, izolačná stena bude hrubšia, ako je špecifikované; ak prekročí veľkosť, stena sa stenčí. V každom prípade môže byť hotový kábel mimo svojej vlastnej tolerancie.
Lankový drôt: Rovnaký priemer, iný priemer
Lankové vodiče komplikujú obraz, pretože majú priemer vlákna aj celkový priemer. Lankový vodič 12 AWG môže používať 19 prameňov menšieho prierezu alebo 7 prameňov väčšieho a obe konštrukcie možno nazvať 12 AWG. Celkový priemer hotového zväzku je väčší ako pevný vodič rovnakého prierezu, pričom celková plocha medi zostáva blízko nominálnej hodnoty.
Dôležitý je aj typ konštrukcie. Zväzkové vodiče sú voľné a pružné. Koncentrické vodiče sú usporiadanejšie. Zhutnené a stlačené vodiče sa po splietaní valcujú alebo ťahajú, aby sa zmenšil celkový priemer a vytvoril sa hladší povrch. To je dôvod, prečo dva káble s rovnakými menovkami môžu mať výrazne odlišné vonkajšie priemery.
Ako presne zmerať priemer drôtu
Pre holý pevný vodič je stále najjednoduchším nástrojom kalibrovaný mikrometer. Opatrne odstráňte izoláciu, odstráňte všetky zárezy alebo otrepy a premerajte vodič v troch bodoch rozmiestnených po jeho dĺžke. Otáčajte drôtom medzi meraniami, aby ste zachytili oválnosť. Vezmite priemer a porovnajte ho s meracou tabuľkou namiesto toho, aby ste verili jednému odčítaniu.
Pre jemné drôty pod približne 30 AWG môže ručný mikrometer rozdrviť vodič alebo čítať nekonzistentne. Lepšou voľbou je optický komparátor alebo bezkontaktné laserové meradlo priemeru. Laserové meradlá pracujú aj na pohyblivom drôte, čo ich robí užitočnými na inline monitorovanie počas ťahania, žíhania a vytláčania.
Na teplote a napätí záleží viac, ako väčšina ľudí očakáva. Meď sa teplom rozťahuje a drôt pod napätím môže byť o niečo menší ako v pokoji. Pri vstupnej kontrole nechajte vzorku stabilizovať pri izbovej teplote a zmerajte ju v uvoľnenom stave.
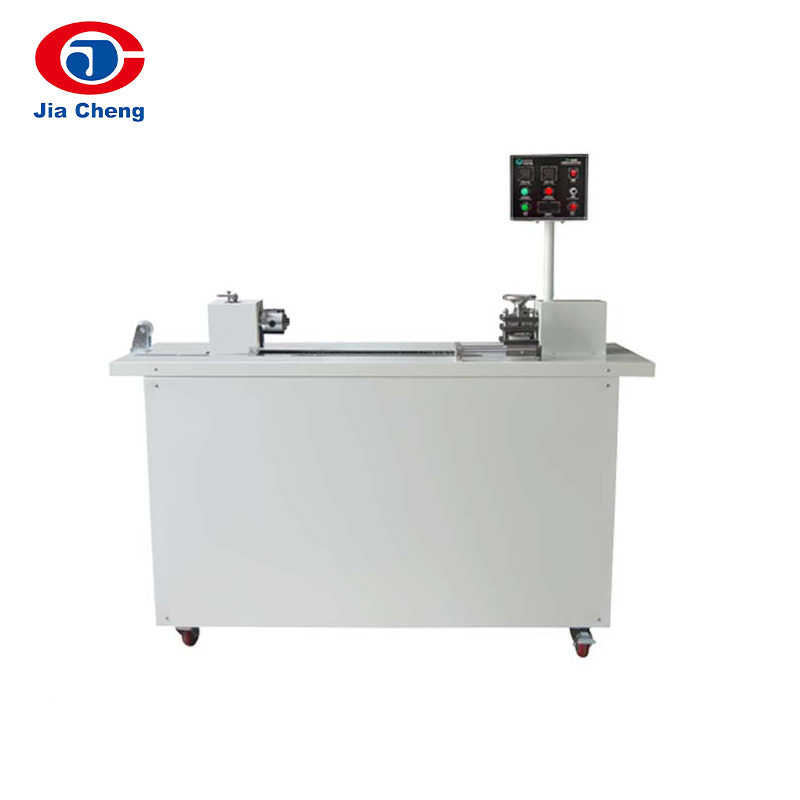
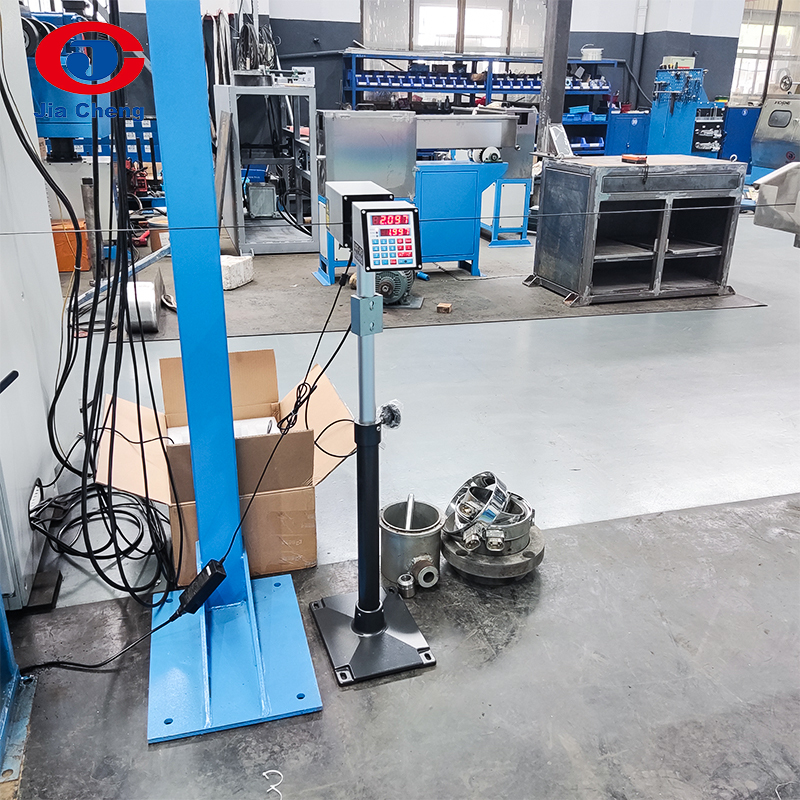 Ukazovateľ priemeru LGD-25 na meranie drôtov a káblov Užitočné na kontrolu priemerov drôtov a káblov po etapách ťahania s rozsahom 0,100–25 000 mm. Zobraziť produkt →
Kde sa vytvára priemer: Od tyče po konečný rozmer
Priemer drôtu nie je nastavený jedným strojom. Je výsledkom postupnosti, ktorá začína medenou alebo hliníkovou tyčou a končí hotovým vodičom. Stroje na lámanie prútov zmenšia 8 mm prút na približne 3 mm alebo 4 mm v niekoľkých prechodoch. Stredné a jemné ťahacie stroje pokračujú v redukcii pomocou postupne menších lisovníc a inline žíhanie obnovuje ťažnosť, ktorú odstraňuje spracovanie za studena.
Každá matrica mení priemer, takže opotrebenie matrice, kvalita maziva a rýchlosť kotúča sa prejavia v konečnom meraní. Opotrebovaná matrica vytvára vodič nadmernej veľkosti. Kĺzavý navijak alebo nestabilné žíhanie môže vytvoriť variáciu priemeru pozdĺž dĺžky cievky, čo je oveľa ťažšie zistiť ako jediný bod mimo toleranciu.
Po natiahnutí, splietaní a zväzovaní sa určí celkový priemer zväzku vodičov. Extrúzia potom pridáva izoláciu a vrstvy plášťa okolo tohto zväzku. V každej fáze sa predchádzajúci priemer stáva východiskovým bodom pre ďalší proces, čo je dôvod, prečo malá chyba na začiatku línie má tendenciu skôr rásť, než zmiznúť. A medená tyč na hotovú výrobnú linku drôtu je navrhnutý ako jeden súvislý reťazec presne z tohto dôvodu.
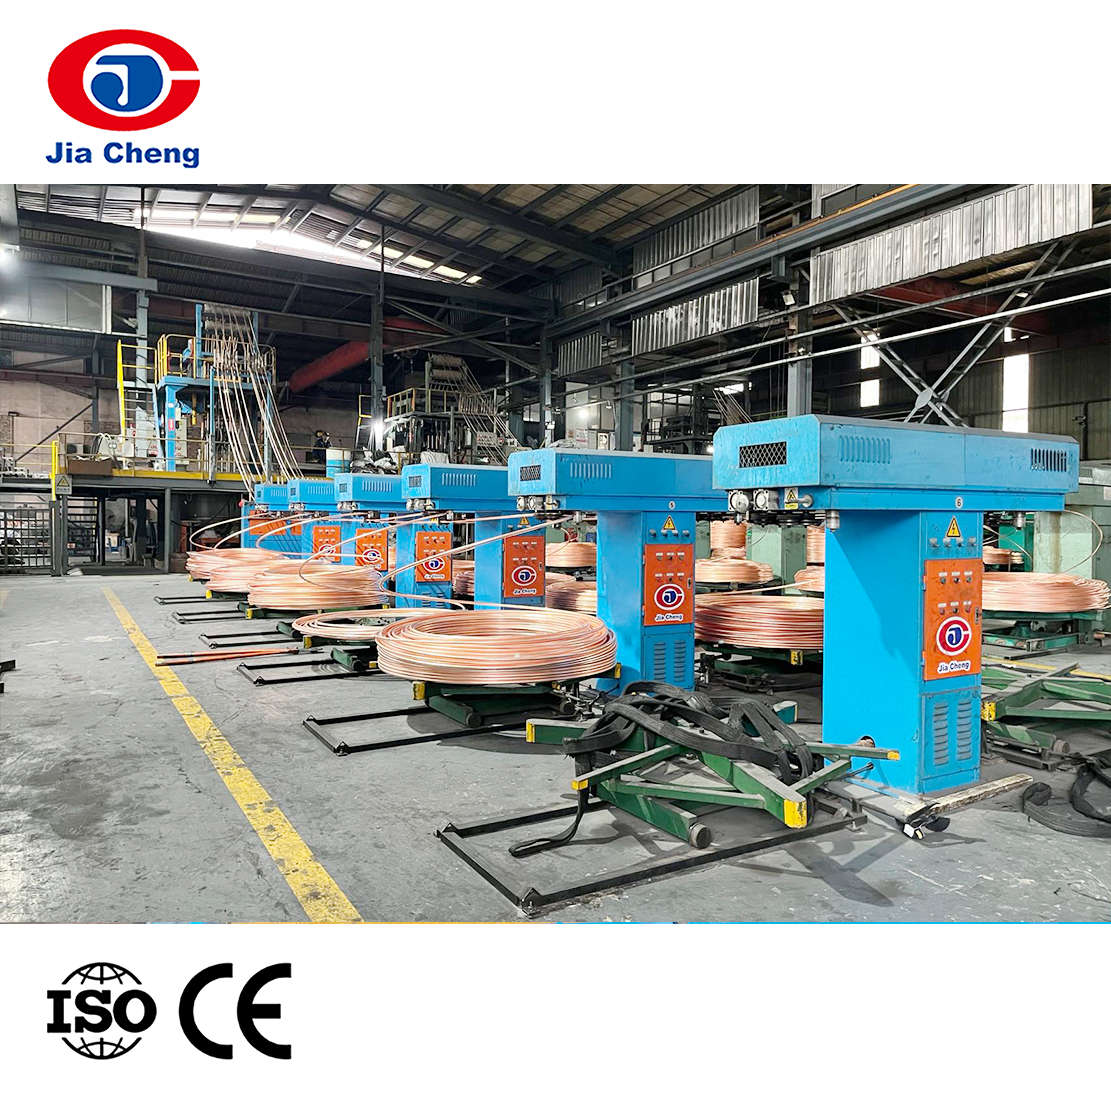
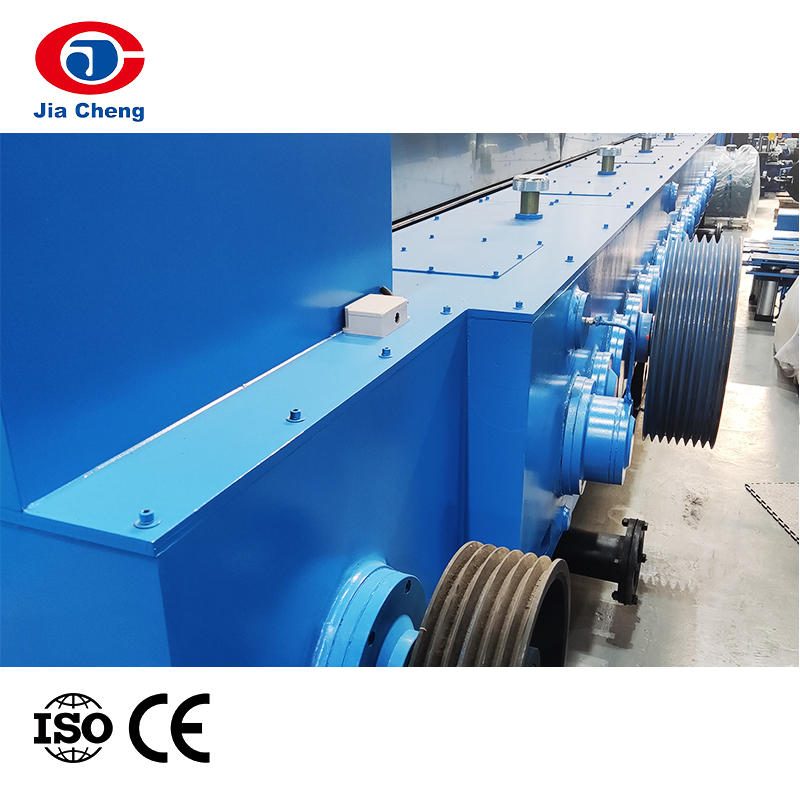 Stroj na lámanie medených tyčí LHT450 na ťahanie drôtov Vyťahuje medenú tyč od 8 mm až po 1,2–4,0 mm v súvislej línii s žíhaním a dvojitým navíjaním. Zobraziť produkt →
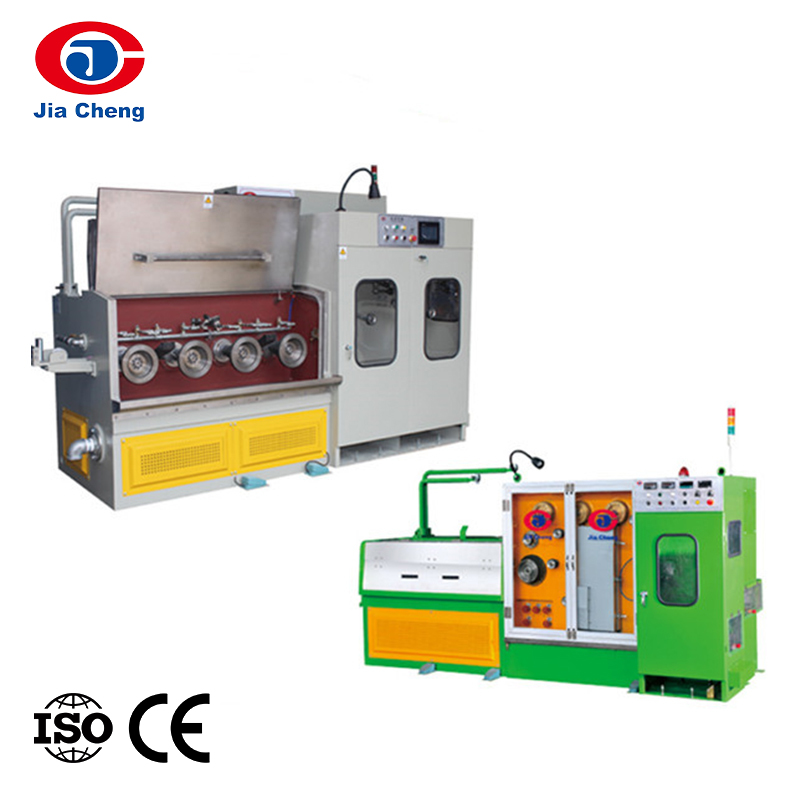
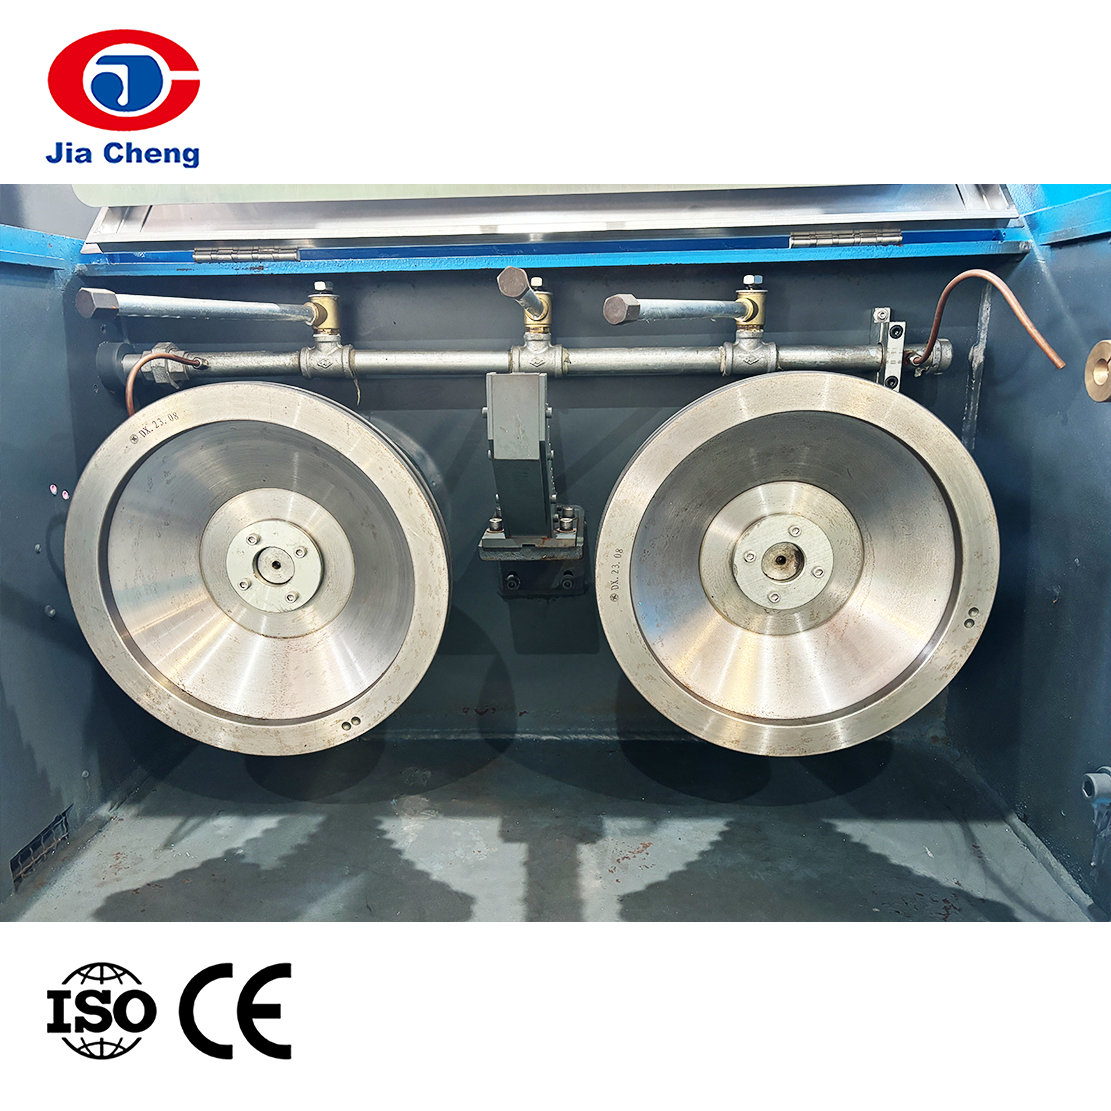 Stroj na ťahanie jemného drôtu s žíhacím zariadením na medený drôt Kombinuje ťahanie a žíhanie na jednej linke pre medený drôt s podporou dvoch drôtov a rýchlosťou až 1800 m/min. Zobraziť produkt →
Ak porovnávate kresliace vybavenie, náš praktický sprievodca na ako si vybrať stroj na ťahanie medeného drôtu prejde otázkami, na ktorých záleží najviac: veľkosť vstupnej tyče, hotový merací rozsah, počet drôtov, požiadavky na žíhanie a tolerancie, ktoré môže následný proces akceptovať.
Bežné chyby pri čítaní grafu vodičov
- Zamieňajúci priemer vodiča s celkovým priemerom kábla. Hodnota grafu sa zvyčajne vzťahuje na kov, nie na hotový drôt.
- Miešacie meracie systémy. AWG, SWG a metrické meradlá používajú rôzne mierky a rovnaké číslo môže znamenať veľmi odlišné veľkosti.
- Aplikácia hodnôt pevného vodiča na lankový drôt. Zväzok prameňov je normálne o niečo väčší ako ekvivalentný pevný priemer.
- Zaokrúhľovanie príliš skoro. Prevod z palcov na milimetre a následné zaokrúhlenie môže posunúť hraničný vodič z tolerancie.
- Ignorovanie tolerančného pásma. Menovitý priemer je cieľom, nie zárukou; prijateľný rozsah je to, na čom skutočne záleží.
Krátky kontrolný zoznam predtým, ako špecifikujete alebo objednáte
- Rozhodnite sa, či potrebujete priemer vodiča, priemer prameňa alebo hotový priemer kábla.
- Potvrďte systém meradiel a jednotky používané vaším dodávateľom alebo normou.
- Skontrolujte rozsah tolerancie, nielen nominálnu hodnotu.
- V prípade lanka si všimnite počet prameňov, prierez prameňa a typ konštrukcie.
- Overte si, či sa špecifikovaný priemer hodí na koncovku, vedenie alebo konektor, ktorý plánujete použiť.
- Pre výrobné série potvrďte, ako sa bude priemer merať a ako často sa bude zaznamenávať.
Priemer drôtu je v konečnom dôsledku výrobnou premennou, nielen referenčným číslom. Tabuľka vám dáva cieľ, ale kresliace matrice, nastavenia žíhania, konfigurácia splietania a vytláčacie nástroje rozhodujú o tom, či drôt skutočne dopadne na tento cieľ. V Jiacheng sme strávili roky budovaním vybavenia pre každú fázu tohto reťazca, od rozpadu tyče a jemného ťahania až po žíhanie, splietanie, vytláčanie a testovanie. Ak riešite problém s priemerom na vašej linke, radi sa s vami porozprávame o tomto procese a pomôžeme vám nájsť správny východiskový bod.