En
Hrúbka steny je prvé číslo, ktoré musí extrúzna linka ovládať, a je to tiež prvý parameter, ktorý sa posúva, keď operátor ručne upravuje rýchlosť odťahovania, rýchlosť skrutky alebo teplotu hlavy. Na 600 V kábli s 1,0 mm izolačnou stenou môže excentricita 0,05 mm znížiť minimálnu stenu na 0,85 mm. To stačí na to, aby ste neprešli rutinným testom odolnosti proti striedavému prúdu, aj keď priemerná hrúbka vyzerá správne. Toto je miesto, kde sa automatizácia procesu vytláčania elektrických komponentov vracia.
Automatizácia presúva rozhodovanie z rúk operátora na regulátor s uzavretou slučkou. Akonáhle linka beží, systém nepretržite upravuje rýchlosť skrutky, rýchlosť odťahu a tlak krížovej hlavy tak, aby nameraný priemer a kapacita zostali v tesnom okne. Výsledkom je produkt, ktorý prejde testovaním dielektrika spoľahlivejšie a proces, ktorý používa menej polyméru ako ručne ladená linka.
Čo automatizácia v skutočnosti riadi v linke na vytláčanie káblov
Je ľahké si predstaviť automatizáciu vytláčania ako jednoduché pridanie PLC k elektrickému panelu. V praxi moderná linka na vytláčanie elektrických komponentov využíva niekoľko nezávislých riadiacich slučiek, ktoré sa synchronizujú okolo jednej hlavnej referenčnej rýchlosti.
Teplota a tlak taveniny
Valec extrudéra je rozdelený do štyroch až šiestich vykurovacích zón, každá s vlastným termočlánkom a PID regulátorom. V dobre vyladenom vedení zostáva odchýlka od nastavenej hodnoty v rozmedzí ±1,5 °C. Keď sa odchýlka vyšplhá nad ±5 °C, tok taveniny sa dostatočne zmení na to, aby došlo k viditeľnej zmene vonkajšieho priemeru. Automatizácia udržuje malé odchýlky zón a sleduje tlak hlavy, ktorý je skutočným indikátorom viskozity taveniny.
Rýchlosť skrutiek, Rýchlosť linky a Spätná väzba
Skrutka zabezpečuje výstup taveniny a odťahová jednotka určuje lineárnu rýchlosť kábla. V automatizovanej linke riadiaci systém vypočíta pomer zo spätnej väzby priemeru a najskôr nastaví rýchlosť skrutky, zatiaľ čo odtrhnutie udržuje konštantnú rýchlosť linky. Tým sa minimalizuje čas medzi odchýlkou priemeru a korekciou. Optický merač priemeru a kapacitný snímač sú dve najbežnejšie spätnoväzbové zariadenia. Kapacitný signál je obzvlášť užitočný pre penový PE, kde indikuje expanzný pomer lepšie ako samotný priemer.
Pomer vrstiev spoločného vytláčania
Keď má kábel dvojvrstvovú alebo trojvrstvovú štruktúru, každá vrstva má svoj vlastný extrudér. Pomer medzi vrstvami sa musí udržiavať stabilný, aby sa zabránilo suchému miestu na rozhraní. Automatizácia riadi rýchlosť každej skrutky vzhľadom na rýchlosť hlavnej linky pomocou gravimetrických podávačov alebo snímačov zaťaženia na násypkách na meranie hmotnosti polyméru v reálnom čase.
Materiály a tolerancie, ktoré odlišujú elektrické vytláčanie
Extrúzia plastového profilu pre okenný rám a extrúzia drôtenej izolácie vyzerajú podobne, ale aplikácia elektrických komponentov kladie na konečný produkt oveľa prísnejšie limity. Pre káble, ktoré sa riadia normami IEC 60502-1, UL 44 alebo GB/T 12706, je minimálna hrúbka izolácie povinnou kontrolnou položkou. Automatizované linky udržujú priemernú hrúbku steny bližšie k nominálnej hodnote, čo znamená, že na zaručenie minima je potrebných menej polyméru. V praxi to často znamená úsporu materiálu na izolačnej vrstve 3 až 7 %.
| Materiál | Kľúčové požiadavky na dielektrikum | Automatizačná výzva |
|---|---|---|
| PVC | Stabilná izolačná odolnosť pri 70°C | Široké okno spracovania, ale hromadenie degradácie ovplyvňuje tlak hlavy v priebehu času |
| XLPE | Veľmi nízka absorpcia vlhkosti a vysoká prierazná pevnosť | Krok zosieťovania vyžaduje presnú koordináciu teploty taveniny a rýchlosti linky |
| PE pena | Nízka dielektrická konštanta pre vysokorýchlostný prenos dát | Vákuum a vstrekovanie plynu potrebujú rýchlu spätnú väzbu založenú na kapacite |
| Silikónová guma | Vysoká teplotná odolnosť pre káble EV a spotrebičov | Mäkká tavenina s nízkou pevnosťou v ťahu; ťahové napätie musí byť prísne kontrolované |
| teflón | Vynikajúca dielektrická a chemická odolnosť | Korozívne odpadové plyny a vysoká viskozita taveniny vyžadujú konštrukciu skrutky a valca odolné voči korózii |
Každý materiál posúva stratégiu automatizácie iným smerom. Pre PVC a XLPE sú hlavnými prioritami teplotná stabilita a rýchlosť linky. Pri penovom PE musí regulátor reagovať na drift kapacity v priebehu niekoľkých sekúnd. V prípade silikónu a teflónu sa viskozita pozdĺž valca mení natoľko, že ladenie na tlakovej strane sa stáva dôležitejším ako ladenie na strane teploty.
Na čo sa zamerať pri kúpe automatizovanej vytláčacej linky
Rozhodnutie investovať do automatizovanej linky by sa malo riadiť nákladmi na šrot a prepracovanie, nie kozmetikou ovládacieho panela. Ak jedna linka vyrobí 1 000 km kábla za rok a 2 % z neho vyradí z dôvodu odchýlky izolačnej steny, vrátenie týchto 2 % s reguláciou v uzavretej slučke zaplatí veľkú časť kapitálových nákladov modernizácie moderného extrudéra.
Pri hodnotení dodávateľa sú najdôležitejšie nasledujúce body.
- Regulácia priemeru v uzavretej slučke by mala používať aspoň dve osi merania, aby bola excentricita viditeľná, keď sa kábel stále pohybuje.
- PLC by malo zaznamenávať procesné premenné každú sekundu a uchovávať údaje aspoň pre jednu výrobnú zmenu. To umožňuje spätne vysledovať problém s kvalitou ku konkrétnej zmene rýchlosti.
- Krížová hlava a skrutka by mali zodpovedať skupine polymérov, ktoré spracovávate. Krížová hlava navrhnutá pre PVC penu nevytvorí na linke XLPE jednotnú polovodivú vrstvu.
- Štruktúra alarmu by mala byť založená na unášaní. Výstraha, keď sa tlak taveniny odchyľuje o viac ako 8 % od bežného priemeru, môže zabrániť poškodeniu krížovej hlavy pred úplným vypnutím.
Rýchlosť je tiež pripomienkou toho, prečo sa o automatizácii nedá vyjednávať. Pri rýchlosti 200 m/min sa kábel každú sekundu pohybuje o viac ako 3 m. Regulátor s uzavretou slučkou reaguje v priebehu milisekúnd, zatiaľ čo operátor siahajúci po gombíku nechá prejsť niekoľko metrov neštandardného kábla.
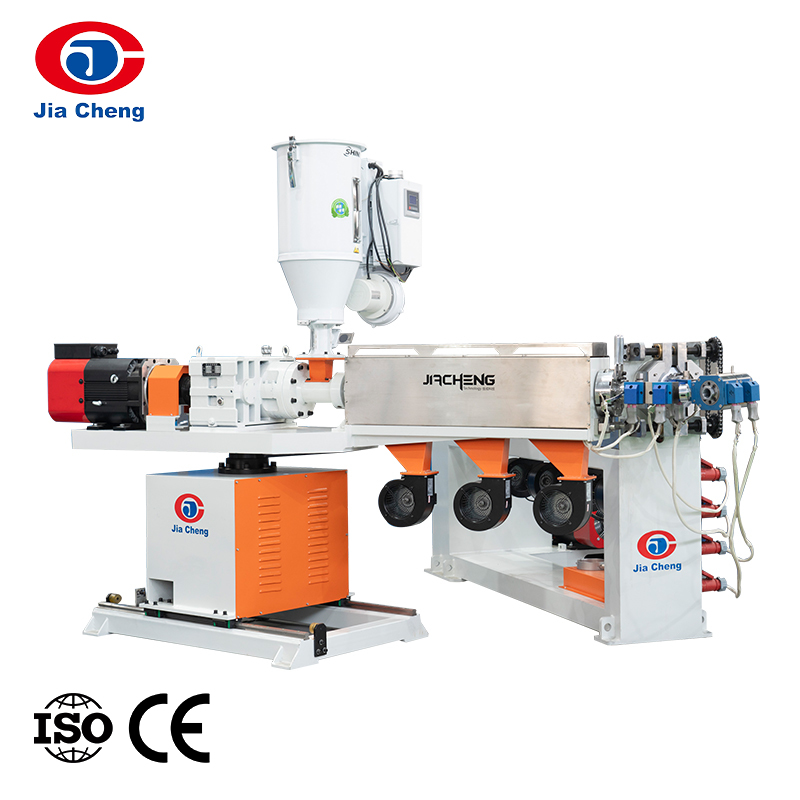
Pre linku primárnej izolácie s PVC, PE alebo XLPE je typickým východiskovým bodom vysokorýchlostná linka na výrobu izolácie drôtov s integrovanou riadiacou skriňou a spätnou väzbou priemeru.
 Vysokorýchlostná linka na výrobu izolácie drôtu pre jadrový drôt Táto linka integruje predhrievanie, extrúziu a chladenie s presným ovládaním, čím zabezpečuje rovnomernú hrúbku izolácie a vysokú sústrednosť pre PVC, PE alebo XLPE jadrové vodiče, vďaka čomu je ideálna pre primárne izolačné úlohy. Zobraziť produkt →
Ak vaša káblová štruktúra používa elektricky oddelené vrstvy, rozhodujúcim faktorom sa stáva riadenie pomeru vrstiev. Výrobná linka na koextrúziu s dvomi alebo tromi vrstvami udržuje každý extrudér synchronizovaný okolo jednej hlavnej referenčnej rýchlosti.
 Dvojitá alebo trojvrstvová koextrúzia výrobná linka Vďaka synchronizovaným extrudérom a hlavnej referenčnej rýchlosti táto linka zaisťuje presné riadenie pomeru vrstiev pre viacvrstvové káble, čo je nevyhnutné, keď musia byť rôzne materiály koextrudované s presnosťou. Zobraziť produkt →
Pre konečnú extrúziu plášťa a plášťa sa priority menia. Extrúzia plášťa je zvyčajne hrubšia a ťažšia, takže ťahové napätie je dôležitejšie ako kapacita. Stroj na vytláčanie plášťa kábla postavený na skrutke s nízkou odchýlkou a robustnej vyťahovacej jednotke je tým správnym nástrojom.
 Stroj na vytláčanie plášťa kábla na vytláčanie plášťa Tento stroj, skonštruovaný so skrutkou s nízkou odchýlkou a robustnou vyťahovacou jednotkou, si poradí s hrubšími materiálmi plášťa, pričom zachováva konzistentnú hrúbku steny pre konečnú ochranu káblov. Zobraziť produkt →
Neignorujte vodiče, ktoré vkladáte do extrudéra
Každé rozhodnutie o automatizácii na vytlačovacej linke môže byť narušené nestabilným vodičom. Ak má medený drôt vstupujúci do krížovej hlavy rôzny priemer alebo nepravidelné predĺženie, hrúbka steny bude stále kolísať bez ohľadu na to, ako pevne sú regulačné slučky vytláčania vyladené.
Konzistencia ťahania drôtu ovplyvňuje plochu prierezu vodiča a jeho odpor. 1 % zmena priemeru drôtu zmení plochu vodiča približne o 2 %. Preto káblové závody, ktoré investujú do automatizácie extrúzie, zvyčajne sprísňujú aj proces ťahania. Ak stále hodnotíte novú čiaru kreslenia, stojí za to pochopiť ako stroj na rozklad tyčí zvláda napätie pretože kolísanie napätia počas ťahania je bežným zdrojom nekonzistentnosti predĺženia vodiča.
Vzťah medzi kvalitou ťahania a stabilitou vytláčania je jedným z cenovo najefektívnejších vylepšení, ktoré má výrobca káblov k dispozícii. Stabilný vodič znižuje množstvo materiálu, ktorý sa musí pridať do izolácie, len aby boli splnené minimálne požiadavky na stenu.
Čo to znamená pre vašu výrobnú podlahu
Automatizácia procesu vytláčania elektrických komponentov nie je jediným rozhodnutím o kúpe. Ide o kombináciu regulácie teploty v uzavretej slučke, skrutkovej a ťahovej synchronizácie, spätnej väzby zo snímačov priemeru a kapacity a ladenia špecifického pre materiál. Výhodou správneho nastavenia všetkých štyroch je produkt, ktorý dôsledne prechádza dielektrickými testami, a výrobná podlaha, ktorá plytvá menej polymérom.
Najpraktickejším východiskovým bodom je meranie aktuálnej miery odpadu a prepracovania. Potom identifikujte linku s najvyšším objemom a začnite s regulátorom priemeru a rýchlosti linky na tejto linke. Keď tím operátorov získa dôveru, pridajte kapacitnú spätnú väzbu pre penové linky, riadenie pomeru vrstiev pre koextrúzne linky a zaznamenávanie údajov na podporu auditov sledovateľnosti.
Ak vymieňate existujúci extrudér alebo budujete novú linku od jedného dodávateľa, stojí za to sa opýtať, či riadiaci systém, konštrukcia skrutky, krížová hlava a odťahová jednotka boli navrhnuté ako jeden systém. Vytláčacie linky zobrazené na produktových kartách vyššie sú postavené technológiou Jiangsu Jiacheng Technology s ohľadom na tento integrovaný prístup.